Para cotizar: número de parte, defecto o característica por revisar, cantidad, ubicación y turno.
La inspección de calidad automotriz es la verificación de cada pieza contra un criterio documentado y aprobado por el cliente. Suena simple, y es donde más dinero se pierde cuando se hace mal.
Atendemos tres momentos distintos del flujo.
Inspección de entrada. Verificación de material recibido antes de que entre a producción. El defecto que se detecta en el andén cuesta una fracción de lo que cuesta el mismo defecto detectado en línea, y una fracción mucho menor de lo que cuesta en la planta del cliente.
Inspección en proceso. Verificación durante la operación, sobre características definidas, con frecuencia acordada.
Inspección previa a embarque. Última verificación antes de que el material salga, cuando existe condición de contención o el cliente lo exige.
Usted nota el color. Nosotros notamos el milímetro.
Inspección al 100% no es detección al 100%
Es la confusión más costosa en gestión de calidad.
Cuando una planta se compromete a inspección al 100%, se suele entender que el defecto ya no va a escapar. No es así. La inspección visual humana tiene una tasa de detección que rara vez supera el 80 a 90 por ciento sostenido, y baja conforme avanza el turno, conforme el defecto es más sutil y conforme la tasa de defecto real es más baja — porque cuando casi todo está bien, el ojo deja de esperar el defecto.
Esto no es un argumento contra la inspección. Es la razón por la que la inspección se diseña, no se improvisa.
Lo que sube la tasa de detección real: criterio con muestras físicas de límite en lugar de descripciones verbales; rotación de inspectores antes de que caiga la atención; iluminación y posición de trabajo adecuadas al defecto que se busca; y verificación cruzada sobre una fracción del material ya inspeccionado, para medir la efectividad del propio servicio.
Ese último punto es el que casi nadie hace, y el que distingue un servicio medido de uno declarado.
Inspección de entrada
El material que llega del proveedor entra a producción con la condición que traiga. Si trae un defecto y nadie lo verificó, ese defecto avanza: se ensambla, se embarca y aparece en la planta del cliente con todo el costo acumulado encima.
La inspección de entrada corta esa cadena en el punto más barato. Trabajamos en el andén o en el almacén, sobre el criterio que el cliente define, con reporte por lote recibido.
Quién inspecciona
Personal propio bajo registro REPSE ARR197/2024, con capacitación documentada en el criterio específico de cada servicio antes de tocar la primera pieza. Supervisión en sitio en cada turno.
El expediente de capacitación del personal asignado está disponible para auditoría del cliente.
Qué se entrega
Reporte por turno con cantidad inspeccionada, conforme y no conforme, desglosado por tipo de defecto. Identificación del material verificado. Segregación del no conforme. Y la segmentación por turno, lote o característica cuando el cliente la requiere para su análisis.
Certificaciones vigentes
Sistema de gestión certificado en ISO 9001:2015 y registro REPSE ARR197/2024 ante la STPS, verificable en el padrón público. El expediente completo está disponible para procesos de alta de proveedor.
Preguntas frecuentes
¿Qué es la inspección de calidad automotriz? Es la verificación de piezas contra los criterios que define el cliente (dibujo, especificación, muestra límite o ayuda visual) para separar el material conforme del no conforme antes de que llegue a la línea o al cliente final. RIDYS la realiza en planta, en almacén o en recibo.
¿En qué se diferencia de un sorteo y de un retrabajo? La inspección verifica y clasifica. El sorteo es una inspección al 100 % de un lote sospechoso para contener un problema. El retrabajo corrige la pieza con una operación aprobada por el cliente y la vuelve a inspeccionar.
¿Qué criterios se usan para inspeccionar? Los del cliente. Los documentamos por escrito antes de arrancar y los reflejamos en la instrucción de trabajo y en la ayuda visual del puesto.
¿Cómo se reportan los resultados? Con reporte por turno o por lote: piezas inspeccionadas, conformes, no conformes y tipo de defecto. Según el nivel de servicio contratado, también reporte ejecutivo mensual.
¿Atienden plantas fuera de San Luis Potosí? Sí, en el Bajío y en otras plazas industriales, con movilización desde nuestro centro en SLP.
¿El personal está dado de alta conforme a la ley? Sí. Contamos con registro REPSE ARR197/2024 ante la STPS, aportaciones de IMSS e INFONAVIT vigentes y verificables, y sistema de gestión certificado ISO 9001:2015.
Solicite una cotización
Describa el material, el defecto y el volumen, y devolvemos propuesta con tarifa, tiempo de arranque y esquema de reporte.
Av. Universidad 1085, Azteca Norte, 78310, San Luis Potosí, S.L.P.
Teléfono: 444 171 4514
RIDYS Group realiza servicios de inspección de calidad de piezas en planta para la industria automotriz de San Luis Potosí y el Bajío. Servicios basados en procesos de verificación, examinación, medición, comparación o pruebas con equipos de laboratorio cuya finalidad es asegurar el cumplimiento de los requisitos de calidad de componentes, productos y materiales.
Los servicios de inspección se realizan de forma habitual en sus variantes de muestreo e inspección de control total en las cuales se realizan la inspección de características importantes de calidad, funcionalidad o dimensional de manera parcial o en el 100% de las partes respectivamente. Los servicios de inspección pueden ser clasificados en Inspección parcial o muestreo, inspecciones por atributos y las inspecciones por variables.
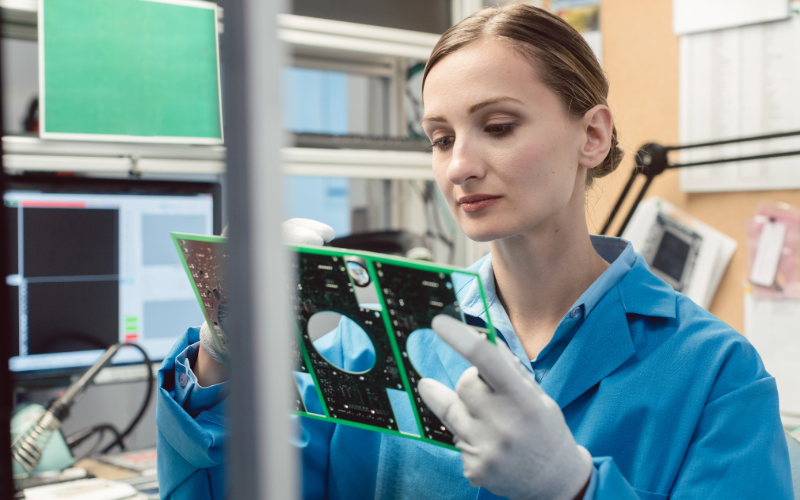
Inspección por Muestreo
Los servicios de inspección por muestreo son un procedimiento en el que se verifica solamente una parcialidad o muestra de un un lote para determinar la calidad proyectada mediante cálculos de probabilidad. Los servicios de muestreo son usados cuando se desea reducir la fátiga, el tiempo y costos de inspección. Sin embargo, en este tipo de inspección debe considersarse como poco confiable debido a que existe el riesgo de que falle el servicio por la naturaleza estadística del proceso.
De forma general poder clasificar estos riesgos de probabilidad como errores tipo I los cuales ocurren cuando se rechazan materiales que cumplen con las especificaciones de calidad requeridas y errores tipo II que ocurren cuando se aceptamos materiales que no cumplen con las especificaciones de calidad requeridas.
Inspección por Atributos
La inspección por atributos se puede considerar aquel tipo de inspección de muestras aleatorias de unidades en el que cada artículo o producto es clasificado de acuerdo con ciertos atributos como aceptable o defectuosa, es decir, consiste en averiguar si el material en consideración cumple o no cumple con lo especificado, sin interesar la medida de la característica. Para la inspección por atributos el tamaño de las muestras y el intervalo entre las mismas debe ser tal que se inspeccione aproximadamente un 5 % de la producción. En procesos muy masivos que no presentan dificultades frecuentes o el porcentaje de producción defectuosa no es grave, este porcentaje se puede reducir a menos de un 5 % donde se recomienda que debe existir como mínimo 25 piezas en cada muestra para lograr establecer un comportamiento adecuado del proceso.
Inspección por Variables
La inspección por variables es un tipo de inspección que consiste en medir y registrar una unidad de medida en la que una característica específica de calidad es medida con una escala continua para revisar su variación. Los métodos estadísticos aplicables a la inspección por variables se basan sobre el supuesto de una distribución normal y no sobre una distribución de proporciones como sucede con la inspección por atributos. Para los métodos aplicables, y con las mediciones obtenidas, se calculará un estadístico, que generalmente estará en función de la media y la desviación estándar muestral, y dependiendo del valor de este estadístico al compararlo con un valor permisible, se aceptará o rechazará todo el lote.
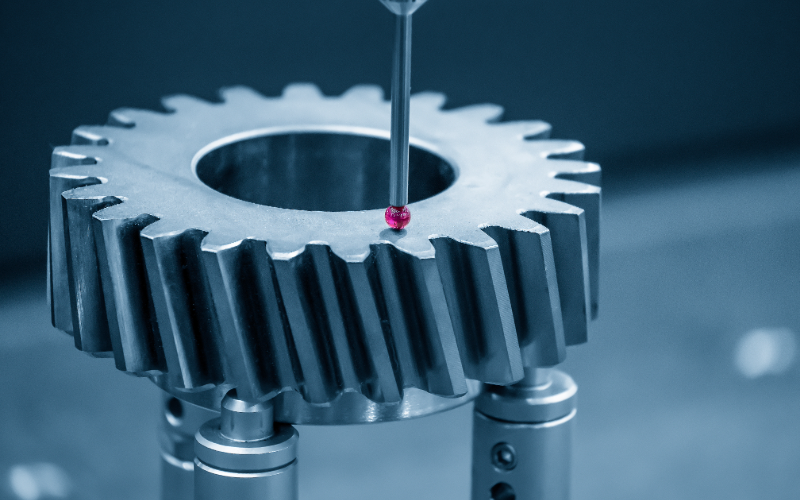
Los servicios de inspección se llevan a cabo con las medidas de calidad y herramientas de control para asegurar que el proceso se lleve profesionalmente y adaptado a las necesidades de la empresa que nos contrata.